IoT-gestützte Qualitätssicherung in der Fertigung verändert den Zeitpunkt, an dem Abweichungen erkannt werden, grundlegend: statt am Ende der Linie stichprobenartig zu prüfen, misst vernetzte Sensorik kontinuierlich während des Prozesses. Für Geschäftsführer und Qualitätsverantwortliche im Mittelstand ist das mehr als ein technisches Detail. Es entscheidet darüber, ob ein Fehler nach zehn Minuten oder erst nach zehn Stunden auffällt, mit entsprechenden Folgen für Ausschuss, Nacharbeit und Kundenreklamationen. Während viele Unternehmen IoT bislang vor allem mit Anlagenüberwachung verbinden, rückt hier die Produktqualität selbst in den Mittelpunkt: Maße, Oberflächen, Gewichte, Farbwerte oder Drehmomente werden inline erfasst und direkt bewertet. Die Datenintegration Qualitätsmanagementsystem sorgt dafür, dass diese Messwerte nicht in einer separaten Insellösung verschwinden, sondern in bestehende ISO-9001-Prozesse einfließen. Dieser Beitrag beschreibt, wie eine solche Architektur aufgebaut wird, welche Sensorik für welche Prüfaufgabe geeignet ist, wie sich die Inline-Prüfung Sensorik von klassischer Stichprobenprüfung unterscheidet und wo in der Praxis die größten Stolperfallen liegen. Ergänzend wird die Abgrenzung zu Predictive Maintenance geklärt, da beide Themen häufig vermischt werden, obwohl sie unterschiedliche Fragen beantworten.
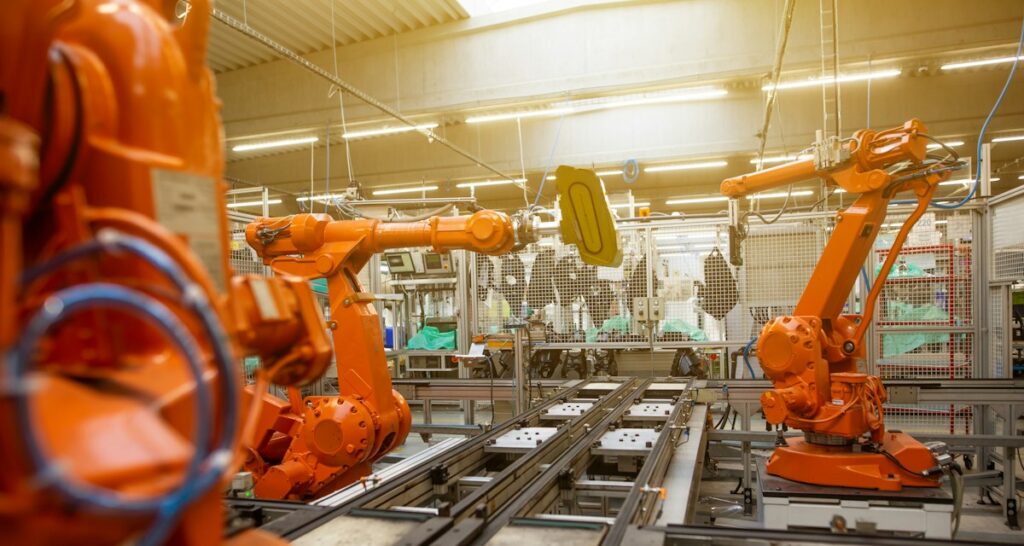
Titelbild: Foto von TECNIC Bioprocess Solutions auf Unsplash.
Von der Stichprobe zur Inline-Prüfung: Was IoT-gestützte Qualitätssicherung in der Fertigung bedeutet
Klassische Qualitätsprüfung arbeitet mit Stichproben: In festen Intervallen wird ein Teil aus der laufenden Produktion entnommen und im Messraum oder an einer separaten Prüfstation kontrolliert. Das Verfahren ist bewährt, hat aber einen strukturellen Nachteil. Zwischen zwei Stichproben können zahlreiche fehlerhafte Teile produziert werden, ohne dass dies bemerkt wird. Bei einer Losgröße von beispielsweise 500 Stück und einer Stichprobenprüfung alle 50 Teile vergehen im ungünstigen Fall fast fünfzig Zyklen, bevor eine systematische Abweichung auffällt.
IoT-gestützte Qualitätssicherung in der Fertigung verschiebt die Prüfung an die Quelle des Problems: direkt in die Prozessstation. Sensoren erfassen relevante Merkmale bei jedem einzelnen Teil oder in sehr kurzen Takten, senden die Werte über ein IoT-Gateway an eine Auswerteinheit und lösen bei Grenzwertüberschreitung sofort eine Reaktion aus, etwa einen Anlagenstopp, eine Aussortierung oder eine Warnmeldung an die Schichtleitung. Der Unterschied ist nicht nur die Frequenz der Messung, sondern die Geschwindigkeit der Rückkopplung in den laufenden Prozess.
Sensorik und Datenerfassung: Welche IoT-Komponenten die Inline-Prüfung ermöglichen
Die Wahl der Sensorik richtet sich nach dem zu prüfenden Merkmal und dem Produktionstakt. Nicht jede Prüfaufgabe lässt sich mit jedem Sensortyp wirtschaftlich lösen, und die Integration in bestehende Anlagen erfordert oft eine Anpassung der Mechanik oder der Taktzeit. Die folgende Tabelle ordnet gängige Sensorarten typischen Anwendungsfällen in der Qualitätsprüfung zu.
| Sensorart | Gemessenes Merkmal | Typischer Anwendungsfall |
|---|---|---|
| 2D/3D-Bildverarbeitung (Machine Vision) | Oberfläche, Kontur, Vollständigkeit | Erkennung von Kratzern, fehlenden Bauteilen, Fehlmontagen |
| Laser-Triangulationssensor | Abstand, Höhe, Ebenheit | Maßprüfung an bewegten Bauteilen ohne Berührung |
| Kraft-Momenten-Sensor | Drehmoment, Anpresskraft | Überwachung von Schraub- und Fügeprozessen |
| Induktiver Wegaufnehmer | Position, Verschiebung | Kontrolle von Presspassungen und Anschlagmaßen |
| Temperatursensor (IR oder Kontakt) | Prozesstemperatur | Absicherung temperaturabhängiger Fügeprozesse |
| Farb- und Spektralsensor | Farbwert, Glanzgrad | Prüfung lackierter oder bedruckter Oberflächen |
In der Praxis werden häufig mehrere Sensorarten an einer einzigen Station kombiniert, etwa eine Bildverarbeitung zur Vollständigkeitsprüfung zusammen mit einem Kraft-Momenten-Sensor am nachgelagerten Fügeprozess. Diese Kombination erhöht die Prüftiefe, verlangt aber auch eine sorgfältige Synchronisation der Messzeitpunkte, damit alle Werte eindeutig demselben Werkstück zugeordnet bleiben. Fehlt diese Synchronisation, lassen sich Abweichungen später nicht mehr zuverlässig auf eine Ursache zurückführen.
Wichtig ist, dass die Sensorik nicht isoliert betrachtet wird. Erst die Anbindung an ein IoT-Gateway mit standardisierter Schnittstelle, etwa über OPC UA, macht die Messwerte für übergeordnete Systeme nutzbar. OPC UA hat sich als herstellerunabhängiger Kommunikationsstandard für den Datenaustausch zwischen Feldebene und IT-Systemen etabliert und reduziert den Integrationsaufwand gegenüber proprietären Einzelanbindungen erheblich.
Datenintegration Qualitätsmanagementsystem: Vom Sensorwert zum dokumentierten Nachweis
Ein Sensor, der Werte erfasst, aber keine Verbindung zum Qualitätsmanagementsystem hat, erzeugt zunächst nur Rohdaten ohne dokumentarischen Wert. Für die Praxis in einem nach ISO 9001 zertifizierten Unternehmen zählt jedoch der nachvollziehbare Nachweis: Welches Teil wurde wann mit welchem Ergebnis geprüft, und welche Maßnahme folgte bei einer Abweichung. Die Datenintegration Qualitätsmanagementsystem verbindet deshalb drei Ebenen miteinander.
- Erfassungsebene: Sensor und Steuerung erzeugen den Rohmesswert inklusive Zeitstempel und Chargenzuordnung.
- Verarbeitungsebene: Eine Middleware oder IoT-Plattform normalisiert die Daten, ordnet sie dem jeweiligen Prüfmerkmal zu und wendet Grenzwerte an.
- Dokumentationsebene: Das QMS übernimmt die bewerteten Ergebnisse als Prüfnachweis, verknüpft sie mit Losnummer und Auftrag und stellt sie für Audits bereit.
Diese Struktur ist auch deshalb relevant, weil ISO 9001 in Abschnitt 8.6 die Freigabe von Produkten und Dienstleistungen an dokumentierte Nachweise über die Erfüllung der Annahmekriterien knüpft. Ein durchgängiger Datenfluss von der Sensorik bis zum QMS erfüllt diese Anforderung automatisiert, ohne dass Prüfpersonal Werte manuell in Formulare überträgt. In Branchen mit Automobilbezug kommt zusätzlich IATF 16949 ins Spiel, die über die Anforderungen der ISO 9001 hinaus eine lückenlose Rückverfolgbarkeit von Prüfergebnissen bis auf Einzelteilebene verlangt, was ohne automatisierte Datenintegration kaum wirtschaftlich darstellbar ist.
Abgrenzung zu Predictive Maintenance: Produktqualität statt Anlagenzustand
In vielen Projekten werden IoT-gestützte Qualitätssicherung und vorausschauende Instandhaltung in einem Atemzug genannt, obwohl sie unterschiedliche Fragen beantworten. Predictive Maintenance nutzt Sensordaten wie Vibration, Temperatur oder Stromaufnahme, um den Zustand einer Anlage zu bewerten und Ausfälle vorherzusagen. Die zentrale Frage lautet dort: Wie lange hält die Maschine noch durch, bevor eine Komponente versagt.
Bei der IoT-gestützten Qualitätssicherung in der Fertigung steht dagegen das Produkt im Mittelpunkt, nicht die Maschine. Die zentrale Frage lautet: Entspricht das gerade gefertigte Teil den spezifizierten Merkmalen. Beide Ansätze können dieselbe IoT-Infrastruktur nutzen, etwa dasselbe Gateway oder dieselbe Plattform, verfolgen aber unterschiedliche Zielgrößen, unterschiedliche Grenzwertlogiken und meist auch unterschiedliche Verantwortliche im Unternehmen. Wer beide Themen in einem Projekt vermischt, riskiert unklare Zuständigkeiten zwischen Instandhaltung und Qualitätsmanagement sowie eine Datenarchitektur, die keiner der beiden Seiten wirklich gerecht wird.
Qualität, die erst am Ende der Linie gemessen wird, ist bereits verursachter Aufwand. Qualität, die im Prozess gemessen wird, ist vermiedener Aufwand.
Statistische Prozesslenkung und Echtzeit-Abweichungserkennung
Rohe Sensorwerte allein sagen wenig darüber aus, ob ein Prozess stabil läuft. Erst die statistische Auswertung macht aus einzelnen Messpunkten eine belastbare Aussage über den Prozesszustand. Hier setzt die statistische Prozesslenkung (SPC) an: Messwerte werden fortlaufend in Regelkarten dargestellt, Eingriffsgrenzen werden aus der natürlichen Streuung des Prozesses abgeleitet, und Trends werden erkannt, bevor ein Grenzwert tatsächlich überschritten wird.
In Kombination mit IoT-Sensorik entsteht daraus ein System, das nicht nur reagiert, wenn ein Teil bereits außerhalb der Toleranz liegt, sondern bereits eine schleichende Drift des Prozesses meldet. Ein Beispiel zur Veranschaulichung: Verschiebt sich ein Bohrdurchmesser über fünfzig aufeinanderfolgende Teile langsam in Richtung der oberen Toleranzgrenze, erkennt eine klassische Endprüfung dies erst, wenn die Grenze überschritten ist. Eine IoT-gestützte SPC-Auswertung erkennt den Trend deutlich früher und ermöglicht ein Nachjustieren der Anlage, bevor überhaupt Ausschuss entsteht.
Typische Regeln für die automatisierte Abweichungserkennung
Für die Praxis haben sich einige einfache, gut dokumentierte Regeln bewährt, die sich in IoT-Plattformen als Auswertelogik hinterlegen lassen.
- Ein Einzelwert außerhalb der Eingriffsgrenzen löst sofort eine Meldung aus.
- Mehrere aufeinanderfolgende Werte auf derselben Seite des Mittelwerts deuten auf eine systematische Verschiebung hin.
- Eine kontinuierlich steigende oder fallende Werteserie signalisiert Werkzeugverschleiß oder Materialschwankungen.
- Eine ungewöhnlich geringe Streuung kann auf einen Sensor- oder Messfehler hindeuten und sollte ebenfalls geprüft werden.
Datenarchitektur und Systemintegration für Qualitätsdaten
Die technische Architektur entscheidet darüber, ob Prüfdaten tatsächlich nutzbar werden oder in Einzelsystemen verstreut bleiben. Bewährt hat sich eine mehrstufige Struktur: Sensorik und speicherprogrammierbare Steuerung auf Feldebene, ein Edge-Gateway zur Vorverarbeitung und Pufferung, eine IoT-Plattform zur Aggregation und Regelauswertung, und darüber das QMS als Dokumentations- und Auditsystem. Die Kommunikation zwischen diesen Ebenen sollte auf offenen Standards basieren, damit einzelne Komponenten austauschbar bleiben, ohne die gesamte Kette neu aufbauen zu müssen.
Für die Anbindung an das QMS haben sich zwei Muster etabliert. Entweder schreibt die IoT-Plattform bewertete Prüfergebnisse über eine Schnittstelle direkt in die entsprechenden QMS-Module, etwa in Prüfaufzeichnungen oder Fehlerdatenbanken, oder das QMS ruft Ergebnisse aktiv aus der Plattform ab, sobald ein Los abgeschlossen ist. Die erste Variante eignet sich besser für hochfrequente Prüfungen mit sofortigem Handlungsbedarf, die zweite für chargenbezogene Freigabeprozesse.
Einführung Schritt für Schritt: Von der Pilotstation zum Rollout
Ein vollständiger Umbau aller Prüfstationen auf einmal überfordert die meisten mittelständischen Betriebe organisatorisch und finanziell. Bewährt hat sich ein stufenweises Vorgehen, das mit einer klar abgegrenzten Pilotstation beginnt und erst nach nachgewiesenem Nutzen ausgeweitet wird. Dieses Vorgehen verringert zugleich das Risiko einer Fehlinvestition, da sich Annahmen zu Sensorik, Taktzeit und Datenanbindung an einer einzelnen Station schnell überprüfen und bei Bedarf korrigieren lassen, bevor größere Budgets gebunden werden.
- Prüfmerkmal mit hohem Ausschussrisiko oder häufigen Reklamationen identifizieren und priorisieren.
- Passende Sensorik auswählen und an einer einzelnen Station testweise installieren, ohne sofort die gesamte Linie umzurüsten.
- Grenzwerte und SPC-Regeln gemeinsam mit dem Qualitätsmanagement definieren, nicht allein durch die IT oder den Anlagenbauer.
- Datenanbindung an das QMS als Prototyp umsetzen und die Dokumentation eines vollständigen Prüfzyklus durchspielen.
- Ergebnisse über einen definierten Zeitraum auswerten, insbesondere die Zahl vermiedener Ausschussteile im Vergleich zum vorherigen Zustand.
- Nach positivem Ergebnis auf weitere Stationen mit vergleichbarem Risikoprofil ausrollen.
Typische Stolperfallen bei der Einführung
In der praktischen Umsetzung wiederholen sich bestimmte Fehler unabhängig von Branche und Betriebsgröße. Wer diese kennt, kann sie im eigenen Projekt gezielt vermeiden.
- Sensorik wird beschafft, bevor das Prüfmerkmal und die geforderte Genauigkeit eindeutig definiert sind.
- Die IoT-Plattform wird isoliert von der Qualitätsabteilung ausgewählt, sodass spätere QMS-Anforderungen nicht berücksichtigt sind.
- Grenzwerte werden unreflektiert aus alten Prüfplänen übernommen, obwohl die Inline-Messung andere Messunsicherheiten aufweist.
- Die Verantwortung für Alarmreaktionen ist nicht eindeutig geregelt, sodass Meldungen im Zweifel ignoriert werden.
- Die Dokumentationspflichten aus ISO 9001 oder IATF 16949 werden erst nachträglich mitgedacht statt von Beginn an in die Architektur einbezogen.
Messsicherheit und Kalibrierung: Voraussetzung für belastbare Inline-Daten
Eine Inline-Prüfung ist nur so verlässlich wie die zugrunde liegende Messtechnik. Anders als im klimatisierten Messraum arbeiten Sensoren an der Prozessstation unter Bedingungen, die Messwerte verfälschen können: Vibrationen der Anlage, Temperaturschwankungen, Verschmutzung durch Kühlschmierstoff oder Späne, und elektromagnetische Störungen benachbarter Antriebe. Wer die Messunsicherheit unter diesen Bedingungen nicht kennt, riskiert Fehlentscheidungen in beide Richtungen: gute Teile werden fälschlich ausgeschleust, oder tatsächlich fehlerhafte Teile passieren die Prüfung unbemerkt.
Deshalb gehört ein Kalibrierkonzept von Beginn an in die Planung der IoT-gestützten Qualitätssicherung in der Fertigung. Dazu zählen regelmäßige Vergleichsmessungen gegen ein rückführbares Referenznormal, eine dokumentierte Messmittelfähigkeitsuntersuchung für jede neu eingeführte Prüfstation und ein Verfahren, das eine automatische Warnung auslöst, sobald ein Sensor außerhalb seines zulässigen Toleranzbands driftet. Ohne diese Absicherung verliert die gesamte Kette von der Sensorik bis zur Dokumentation im QMS ihre Beweiskraft, selbst wenn die Datenintegration technisch einwandfrei funktioniert. Für Auditoren ist die nachgewiesene Messmittelfähigkeit häufig ebenso wichtig wie die eigentlichen Prüfergebnisse.
In der Praxis empfiehlt es sich, die Kalibrierintervalle risikobasiert festzulegen: Sicherheitsrelevante Merkmale erhalten kürzere Intervalle als unkritische Nebenmerkmale. Diese Differenzierung verhindert, dass der Kalibrieraufwand unnötig steigt, ohne die Absicherung der wirklich kritischen Prüfpunkte zu schwächen.
Wirtschaftlichkeit: Ausschussreduzierung Produktion als Werttreiber
Der wirtschaftliche Nutzen der IoT-gestützten Qualitätssicherung entsteht in erster Linie durch die frühere Erkennung von Abweichungen und die damit verbundene Ausschussreduzierung Produktion. Je später ein Fehler im Produktionsablauf entdeckt wird, desto mehr Wertschöpfung ist bereits in das fehlerhafte Teil geflossen, sei es durch weitere Bearbeitungsschritte, Montage oder Verpackung.
Ein Beispiel zur Veranschaulichung: Wird ein Maßfehler erst bei der Endkontrolle nach fünf weiteren Bearbeitungsschritten entdeckt, sind die Kosten aller fünf Schritte bereits angefallen und häufig verloren. Wird derselbe Fehler direkt nach dem ersten Bearbeitungsschritt inline erkannt, lässt sich das Teil oft noch nacharbeiten oder frühzeitig aussortieren, bevor weitere Ressourcen investiert werden. Neben der reinen Materialersparnis sinkt auch der Aufwand für Reklamationsbearbeitung, da fehlerhafte Teile die Fertigung seltener verlassen.
Zusätzlich verbessert die lückenlose Dokumentation die Position bei Kundenaudits und Zertifizierungen. Nachweise, die automatisiert aus der Inline-Prüfung stammen, gelten als weniger fehleranfällig als manuell erfasste Prüfprotokolle und reduzieren den Aufwand für die Auditvorbereitung. Weiterführende Informationen zu den Anforderungen an Qualitätsmanagementsysteme bietet die offizielle Normenseite der ISO 9001.
FAQ
Was unterscheidet IoT-gestützte Qualitätssicherung in der Fertigung von klassischer Qualitätskontrolle?
Der wesentliche Unterschied liegt im Prüfzeitpunkt und der Prüffrequenz. Während klassische Qualitätskontrolle meist mit Stichproben am Ende eines Prozessschritts arbeitet, misst IoT-gestützte Qualitätssicherung kontinuierlich oder bei jedem Teil direkt im Prozess und ermöglicht dadurch eine deutlich schnellere Reaktion auf Abweichungen.
Ersetzt Inline-Prüfung die Endkontrolle vollständig?
In den meisten Betrieben nicht vollständig. Inline-Prüfung reduziert den Umfang und die Kritikalität der Endkontrolle erheblich, eine abschließende Stichprobe oder Funktionsprüfung bleibt jedoch in vielen Fällen aus Gründen der Absicherung sinnvoll.
Wie unterscheidet sich IoT-gestützte Qualitätssicherung von Predictive Maintenance?
Predictive Maintenance bewertet den Zustand von Anlagen und Komponenten, um Ausfälle vorherzusagen. IoT-gestützte Qualitätssicherung bewertet dagegen das gefertigte Produkt selbst. Beide können dieselbe technische Infrastruktur nutzen, benötigen aber unterschiedliche Grenzwerte, Auswertelogiken und Verantwortlichkeiten.
Welche Rolle spielt OPC UA bei der Datenintegration?
OPC UA dient als herstellerunabhängiger Kommunikationsstandard zwischen Sensorik, Steuerungsebene und übergeordneten IT-Systemen. Er reduziert den Aufwand für individuelle Schnittstellen und erleichtert den späteren Austausch einzelner Komponenten in der Datenarchitektur.
Ist IoT-gestützte Qualitätssicherung auch für kleinere Fertigungsbetriebe wirtschaftlich sinnvoll?
Ja, sofern das Vorgehen stufenweise erfolgt. Eine einzelne Pilotstation an einem Prozessschritt mit bekanntem Ausschussrisiko lässt sich mit überschaubarem Aufwand umsetzen und liefert belastbare Kennzahlen, bevor eine Ausweitung auf weitere Stationen entschieden wird.
Welche Anforderungen aus ISO 9001 sind bei der Einführung besonders relevant?
Besonders relevant sind die Anforderungen an die Überwachung und Messung von Prozessen sowie an die Freigabe von Produkten anhand dokumentierter Nachweise. Eine durchgängige Datenintegration zwischen Sensorik und Qualitätsmanagementsystem erfüllt diese Anforderungen weitgehend automatisiert.