Ein belastbares Ersatzteilmanagement in der Fertigung entscheidet bei automatisierten Anlagen darüber, ob ein defektes Bauteil zu einer kurzen Unterbrechung oder zu einem mehrtägigen Produktionsstillstand führt. Je stärker Steuerungen, Antriebe, Sensorik und Roboter ineinandergreifen, desto weniger lässt sich ein Ausfall durch improvisierte Lösungen auffangen. Ein einzelner Frequenzumrichter, ein Servoregler oder eine Sicherheitsbaugruppe kann eine gesamte Linie stoppen, wenn das passende Teil nicht verfügbar ist.
Gleichzeitig bindet jede Bevorratung Kapital, Lagerfläche und Pflegeaufwand. Viele mittelständische Betriebe schwanken deshalb zwischen zwei unbefriedigenden Extremen: einem überfüllten Regal mit Teilen, die nie gebraucht werden, und einem leeren Lager, wenn es wirklich darauf ankommt. Beides lässt sich vermeiden, wenn die Bevorratung systematisch aus der Bedeutung der Anlage, der Ausfallwahrscheinlichkeit und der Beschaffungszeit abgeleitet wird.
Dieser Beitrag zeigt, wie sich Ersatzteile nach Kritikalität einordnen lassen, welche Kennzahlen für Bestandsentscheidungen taugen und wie sich Lieferrisiken, Abkündigungen und Dokumentation im Alltag beherrschen lassen. Ziel ist ein praktikables Vorgehen, das ohne aufwendige Spezialsoftware beginnen kann und sich später in ein ERP- oder Instandhaltungssystem überführen lässt.
Titelbild: Foto von xyzcharlize auf Unsplash.
Warum Ersatzteile bei automatisierten Anlagen anders zu bewerten sind
Bei manuellen Arbeitsplätzen lässt sich ein Ausfall häufig durch Umplanung oder Ausweichen auf eine andere Maschine abfedern. Bei verketteten Anlagen fehlt diese Flexibilität. Die Taktung, die Materialflüsse und die Qualitätsprüfung sind aufeinander abgestimmt, sodass ein Stillstand an einer Stelle die gesamte Wertschöpfungskette betrifft.
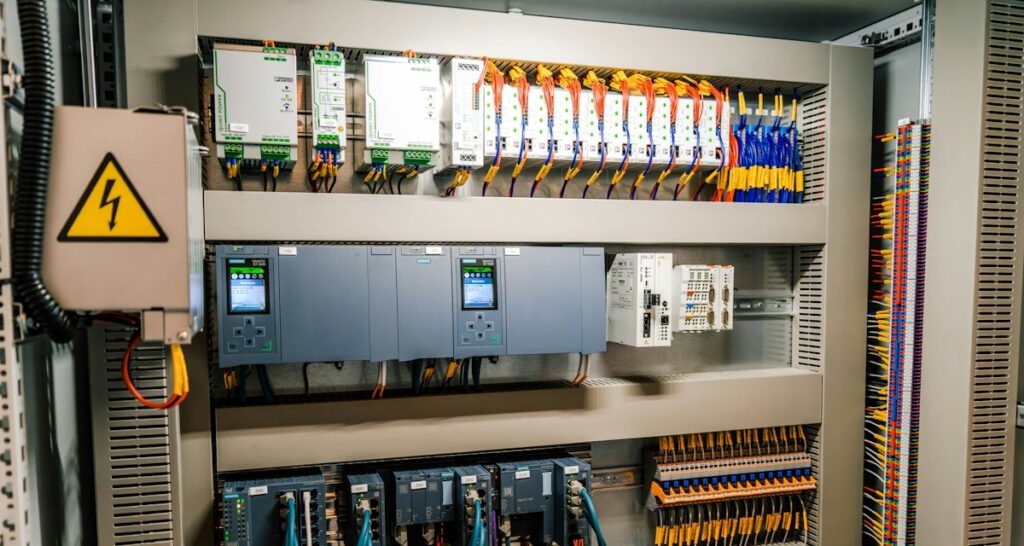
Hinzu kommt, dass automatisierte Anlagen viele Komponenten enthalten, die nicht frei am Markt verfügbar sind. Steuerungsbaugruppen, Spezialantriebe, Messsysteme und Greifer stammen oft von wenigen Herstellern, deren Lieferzeiten sich nicht beeinflussen lassen. Ein Teil, das im Katalog als lieferbar geführt wird, kann in der Praxis mehrere Wochen Vorlauf haben.
Auch die Fehlersuche unterscheidet sich. Während bei mechanischen Anlagen ein Verschleißteil meist sichtbar ist, liegen bei elektronischen Komponenten die Ursachen häufig im Verborgenen. Wer ein Austauschteil vor Ort hat, kann Hypothesen schnell überprüfen und die Fehlerquelle eingrenzen, statt auf eine Lieferung zu warten.
Die wirtschaftliche Logik hinter der Bevorratung
Die Kosten eines Stillstands setzen sich aus entgangenem Deckungsbeitrag, Personalkosten ohne Wertschöpfung, möglichen Vertragsstrafen und Folgekosten durch verschobene Aufträge zusammen. Dem stehen die Kapitalbindung und die Lagerhaltungskosten gegenüber. Eine Bevorratung lohnt sich dann, wenn die erwarteten Stillstandskosten in einem Zeitraum die Kosten für Beschaffung und Lagerung übersteigen.
Die folgende Beispielrechnung dient der Veranschaulichung und beruht auf frei gewählten Werten. Kostet ein Stillstandstag einer Linie 20.000 Euro und beträgt die Wiederbeschaffungszeit eines Servoreglers zehn Arbeitstage, steht ein theoretisches Risiko von 200.000 Euro einem Lagerwert von wenigen tausend Euro gegenüber. Bereits eine geringe Ausfallwahrscheinlichkeit rechtfertigt dann ein Teil im Regal.
Kritikalität bewerten: Welche Teile wirklich bevorratet werden sollten
Die Grundlage jeder Bestandsentscheidung ist eine nachvollziehbare Einordnung der Komponenten. Bewährt hat sich eine Bewertung entlang von drei Fragen: Wie stark wirkt sich der Ausfall auf die Produktion aus, wie lange dauert die Wiederbeschaffung, und wie leicht lässt sich das Teil durch eine Alternative ersetzen. Aus den Antworten entsteht eine Einstufung, die sich für alle Anlagen einheitlich anwenden lässt.
Eine pragmatische Variante ist die Einteilung in drei Klassen. Klasse A umfasst Teile, deren Ausfall die Anlage sofort stoppt und die nicht kurzfristig zu beschaffen sind. Klasse B enthält Teile mit mittlerer Auswirkung oder kürzerer Lieferzeit. Klasse C fasst Standardteile zusammen, die über den Handel binnen weniger Tage verfügbar sind.
| Klasse | Merkmale | Typische Beispiele | Bevorratungsstrategie |
|---|---|---|---|
| A (kritisch) | Sofortiger Anlagenstillstand, lange Lieferzeit, kein Ersatz möglich | Servoregler, Steuerungs-CPU, Sicherheitsbaugruppen, Spezialsensoren | Vollständig vor Ort, mindestens ein Austauschteil je Typ |
| B (wichtig) | Teilweise Einschränkung, mittlere Lieferzeit | Frequenzumrichter, Netzteile, Lichtvorhänge, Greiferbacken | Reduzierter Bestand, regionale Lieferanten einbinden |
| C (unkritisch) | Kein Stillstand oder schnelle Beschaffung | Schütze, Standardsensoren, Leitungen, Verschraubungen | Bedarfsorientierte Beschaffung, Rahmenvertrag |
Die Einstufung sollte gemeinsam mit der Instandhaltung, der Produktion und dem Einkauf vorgenommen werden. Die Instandhaltung kennt die Schwachstellen der Anlage, die Produktion bewertet die Folgen eines Ausfalls, und der Einkauf weiß, welche Teile tatsächlich schnell lieferbar sind. Erst aus dieser Kombination entsteht eine belastbare Liste.
Ausfallwahrscheinlichkeit und Verschleißverhalten einbeziehen
Nicht jedes kritische Teil fällt gleich häufig aus. Verschleißteile wie Dichtungen, Riemen, Lager oder Greifer haben einen planbaren Verbrauch und lassen sich über Erfahrungswerte und Herstellerangaben disponieren. Elektronische Baugruppen fallen dagegen selten, aber unvorhersehbar aus. Für sie gilt das Prinzip der Absicherung, nicht der laufenden Nachbestellung.
Wer seine Störungshistorie auswertet, erhält belastbare Anhaltspunkte. Die Auswertung der Instandhaltungsaufträge der vergangenen Jahre zeigt, welche Komponenten tatsächlich getauscht wurden und wie oft. Teile, die nie ausgefallen sind, aber als kritisch gelten, bleiben im Bestand. Teile, die häufig getauscht werden, gehören in die laufende Disposition.
Bestandsplanung: Kennzahlen und Methoden für die Dispositionsentscheidung
Für die Festlegung von Mindest- und Meldebeständen genügen im ersten Schritt einfache Regeln. Der Meldebestand ergibt sich aus dem durchschnittlichen Verbrauch während der Wiederbeschaffungszeit zuzüglich eines Sicherheitsbestands. Der Sicherheitsbestand deckt Schwankungen im Verbrauch und in der Lieferzeit ab.
Bei Ersatzteilen mit sehr sporadischem Verbrauch versagen klassische Verbrauchsprognosen, weil über Monate hinweg keine Bewegung stattfindet. Hier ist eine Entscheidung nach Kritikalität sinnvoller als nach Statistik. Das Teil wird bevorratet, weil sein Fehlen untragbar wäre, unabhängig davon, wie selten es benötigt wird.
- Wiederbeschaffungszeit: Zeitraum von der Bestellung bis zur Einsatzfähigkeit, einschließlich Wareneingang und Prüfung.
- Verbrauchsrate: Anzahl der Entnahmen pro Zeitraum, getrennt nach geplanter und ungeplanter Instandhaltung.
- Servicegrad: Anteil der Anforderungen, die sofort aus dem Lager bedient werden konnten.
- Lagerreichweite: Zeitspanne, die der aktuelle Bestand bei durchschnittlichem Verbrauch ausreicht.
- Kapitalbindung: Wert des Bestands, getrennt nach Kritikalitätsklassen ausgewiesen.
Eine besondere Rolle spielt die Gleichteilestrategie. Wer in mehreren Anlagen identische Antriebe, Sensoren oder Steuerungen einsetzt, kann mit einem gemeinsamen Bestand deutlich mehr Anlagen absichern. Bereits bei der Beschaffung neuer Maschinen lohnt es sich, auf standardisierte Komponenten zu achten, weil sich damit die Ersatzteilvielfalt über die gesamte Nutzungsdauer reduziert.
Ein Ersatzteil ist dann richtig bevorratet, wenn sein Fehlen teurer wäre als sein Vorhandensein, und nicht dann, wenn es statistisch wahrscheinlich gebraucht wird.
Lieferketten, Abkündigungen und Obsoleszenz beherrschen
Elektronische Komponenten haben deutlich kürzere Produktzyklen als die Anlagen, in denen sie verbaut sind. Eine Maschine kann zwanzig Jahre oder länger im Einsatz sein, während einzelne Baugruppen bereits nach wenigen Jahren vom Hersteller abgekündigt werden. Wer diese Entwicklung nicht beobachtet, steht irgendwann vor dem Problem, dass ein Teil weder neu noch als Ersatztyp erhältlich ist.
Ein aktives Obsoleszenzmanagement beginnt mit der Erfassung des Lebenszyklusstatus aller kritischen Komponenten. Hersteller veröffentlichen in der Regel Abkündigungsmitteilungen mit Last-Time-Buy-Terminen. Wird eine solche Mitteilung rechtzeitig erkannt, lässt sich eine letzte Bestellung für den erwarteten Lebensdauerbedarf aufgeben oder eine Migration auf einen Nachfolgetyp planen.
Strategien bei abgekündigten Komponenten
Es gibt vier gängige Vorgehensweisen, die je nach Teil und Anlage unterschiedlich geeignet sind. Die Lagerung eines Lebensdauerbestands sichert den Weiterbetrieb, bindet aber Kapital. Die Aufarbeitung gebrauchter Baugruppen durch Spezialanbieter ist oft günstiger, birgt jedoch Qualitätsrisiken. Der Wechsel auf einen Nachfolgetyp erfordert Anpassungen in Hardware und Programmierung. Der vollständige Austausch der Steuerung ist die aufwendigste Lösung und sollte mit einer Modernisierung der Anlage verbunden werden.
- Kritische Komponenten mit Hersteller, Typ und Lebenszyklusstatus erfassen.
- Abkündigungsmitteilungen der Hersteller systematisch auswerten.
- Restbedarf bis zum geplanten Anlagenende oder zur Modernisierung abschätzen.
- Entscheidung zwischen Lebensdauerbestand, Nachfolgetyp und Aufarbeitung treffen.
- Maßnahme dokumentieren und im Instandhaltungsplan verankern.
Neben der Abkündigung ist die Abhängigkeit von einzelnen Lieferanten ein Risiko. Für Klasse-A-Teile sollte geprüft werden, ob es einen alternativen Bezugsweg gibt, etwa über autorisierte Distributoren, regionale Servicepartner oder kompatible Produkte anderer Hersteller. Die Prüfung der Kompatibilität sollte vorab erfolgen, nicht erst im Störungsfall.
Lagerorganisation, Dokumentation und Zugriff im Störungsfall
Auch das beste Teil nützt nichts, wenn es im Störungsfall nicht auffindbar ist oder sich nicht eindeutig zuordnen lässt. Eine klare Lagerorganisation mit festen Plätzen, eindeutiger Kennzeichnung und nachvollziehbarer Entnahme ist deshalb Teil des Ersatzteilmanagements. Dabei hat sich eine Lagerung nahe an der Anlage für kritische Teile bewährt, ergänzt durch ein Zentrallager für die übrigen Positionen.
Jedes Teil benötigt eine eindeutige Identifikation, die Anlage, Baugruppe und Hersteller verknüpft. Sachnummern des Herstellers, interne Artikelnummern und Zuordnung zur Anlagenstückliste sollten in einem System geführt werden. Fehlerhafte Zuordnungen führen im Ernstfall zu Fehlbestellungen und verlängern die Stillstandszeit.
- Eindeutige Kennzeichnung mit Artikelnummer, Herstellerbezeichnung und Anlagenzuordnung
- Dokumentation von Firmwarestand und Parametrierung bei programmierbaren Baugruppen
- Verwahrung von Sicherungen der Steuerungsprogramme an einem getrennten Ort
- Regelmäßige Inventur der Klasse-A-Teile mit Funktionsprüfung wo möglich
- Definierte Entnahmeprozesse mit zeitnaher Nachbestellung
Besonders bei programmierbaren Komponenten ist die Dokumentation entscheidend. Ein Austauschregler ohne passende Parametrierung ist im Stillstand wertlos. Parametersätze, Firmwarestände und Programmsicherungen gehören daher zum Ersatzteilkonzept, ebenso wie die Frage, wer im Störungsfall die Inbetriebnahme durchführen kann.
Digitale Unterstützung: Von der Tabelle zum Instandhaltungssystem
Der Einstieg gelingt häufig mit einer strukturierten Tabelle, in der Teile, Kritikalität, Bestand, Mindestbestand und Lieferzeit erfasst sind. Diese Übersicht bringt bereits spürbare Transparenz. Mit wachsender Teilezahl stößt sie allerdings an Grenzen, weil Bestandsbewegungen, Reservierungen und Nachbestellungen manuell gepflegt werden müssen.
Der nächste Schritt ist die Anbindung an ein ERP-System oder ein CMMS, also ein System zur Verwaltung der Instandhaltung. Dort lassen sich Ersatzteile mit Anlagen, Arbeitsaufträgen und Wartungsplänen verknüpfen. Wird bei einer geplanten Wartung ein Teil entnommen, reduziert sich der Bestand automatisch, und bei Unterschreitung des Meldebestands entsteht ein Bestellvorschlag.
Bei der Einführung sollte auf Datenqualität geachtet werden. Ein System mit unvollständigen Stammdaten liefert falsche Bestellvorschläge und verliert schnell das Vertrauen der Anwender. Es ist daher sinnvoller, zunächst die Klasse-A- und Klasse-B-Teile sauber zu erfassen, als alle Positionen unvollständig zu importieren.
Zusammenspiel mit vorausschauender Instandhaltung
Wer Zustandsdaten von Antrieben oder Lagern auswertet, erkennt Verschleiß frühzeitig und kann Ersatzteile gezielt vor einem Ausfall beschaffen. Die Bevorratung verschiebt sich dadurch von der Absicherung gegen Überraschungen hin zur planbaren Disposition. Voraussetzung ist, dass die Daten in die Bestandsplanung einfließen und nicht in getrennten Auswertungen verbleiben.
Schritt für Schritt: Ein Ersatzteilkonzept im Betrieb einführen
Die Einführung muss nicht alle Anlagen gleichzeitig umfassen. Sinnvoll ist ein Start mit der Anlage, deren Ausfall die größten Folgen hätte. An ihr lassen sich Methode, Kennzahlen und Zuständigkeiten erproben, bevor das Konzept auf weitere Bereiche übertragen wird.
- Anlagen nach Bedeutung für die Wertschöpfung ordnen und Pilotanlage festlegen.
- Stückliste der Pilotanlage erfassen und Komponenten mit Herstellerdaten ergänzen.
- Kritikalität gemeinsam mit Instandhaltung, Produktion und Einkauf bewerten.
- Vorhandene Bestände aufnehmen und Lücken in Klasse A und B identifizieren.
- Mindestbestände, Lagerorte und Verantwortlichkeiten festlegen.
- Entnahme- und Nachbestellprozess definieren und im Betrieb erproben.
- Kennzahlen auswerten und das Konzept in regelmäßigen Abständen überprüfen.
Zu den häufigsten Stolperfallen zählen Bestände ohne Zuordnung, fehlende Rückmeldung bei Entnahmen und ein Konzept, das nach der Einführung nicht mehr gepflegt wird. Ein weiterer Fehler besteht darin, Teile ausschließlich nach Preis zu bewerten. Ein günstiges Bauteil mit langer Lieferzeit kann bedeutender sein als ein teures Teil, das binnen eines Tages verfügbar ist.
Zur Orientierung bei der Wirtschaftlichkeitsbetrachtung von Instandhaltungsmaßnahmen und zum Aufbau einer Instandhaltungsorganisation bieten die Normen der Reihe DIN EN 13306 eine einheitliche Begriffsgrundlage. Für die Dokumentation von Maschinen und deren Betrieb sind zudem die Vorgaben der Betriebssicherheitsverordnung zu beachten, insbesondere bei sicherheitsrelevanten Bauteilen.
Kennzahlen und kontinuierliche Verbesserung
Ein Ersatzteilkonzept bleibt nur wirksam, wenn es regelmäßig überprüft wird. Anlagen verändern sich, Lieferzeiten schwanken, und Teile werden abgekündigt. Eine jährliche Durchsicht der Klassifizierung und der Bestände ist deshalb das Minimum, bei kritischen Anlagen empfiehlt sich ein kürzerer Rhythmus.
Aussagekräftig sind vor allem der Servicegrad der Klasse-A-Teile, die Zahl der Stillstände mit fehlendem Ersatzteil als Ursache und die Kapitalbindung nach Klassen. Steigt die Zahl der Stillstände durch fehlende Teile, ist das Konzept zu knapp bemessen. Wächst die Kapitalbindung ohne Verbesserung des Servicegrads, wurde zu viel oder an der falschen Stelle bevorratet.
Nützlich ist außerdem die Auswertung von Teilen ohne Bewegung. Positionen, die über viele Jahre nicht entnommen wurden, sind zu prüfen: Gehört das Teil zu einer Anlage, die noch betrieben wird, und ist es kritisch? Falls nein, kann es verkauft, zurückgegeben oder verschrottet werden. Falls ja, bleibt es als bewusste Absicherung im Bestand.
Schließlich lohnt es sich, Erkenntnisse aus Störungen systematisch aufzunehmen. Wenn bei einem Ausfall ein Teil fehlte, sollte die Ursache geklärt und das Konzept angepasst werden. So entwickelt sich die Ersatzteilplanung mit der Anlage weiter, statt auf dem Stand der Inbetriebnahme stehen zu bleiben.
FAQ
Welche Ersatzteile sollten bei automatisierten Anlagen zwingend vorrätig sein?
Zwingend vorrätig sein sollten Teile, deren Ausfall die Anlage sofort stoppt und die nicht kurzfristig zu beschaffen sind. Typisch sind Steuerungsbaugruppen, Servoregler, Sicherheitskomponenten und anlagenspezifische Sensorik. Die genaue Liste ergibt sich aus der Kritikalitätsbewertung der jeweiligen Anlage.
Wie viele Austauschteile pro Typ sind sinnvoll?
In der Regel genügt für Klasse-A-Teile ein Austauschteil je Typ, bei mehreren baugleichen Anlagen ein gemeinsamer Bestand. Mehrere Teile je Typ sind erst bei hoher Ausfallhäufigkeit oder bei sehr langen Lieferzeiten angezeigt.
Lohnt sich ein Ersatzteilkonzept auch für kleinere Betriebe?
Ja, denn der Aufwand lässt sich skalieren. Bereits eine einfache Tabelle mit Kritikalität, Bestand und Lieferzeit schafft Transparenz und verhindert Fehlentscheidungen. Software wird erst bei wachsender Teilezahl erforderlich.
Was ist bei abgekündigten Komponenten zu tun?
Zunächst ist der Restbedarf bis zum geplanten Anlagenende abzuschätzen. Danach wird entschieden, ob ein Lebensdauerbestand angelegt, ein Nachfolgetyp eingeführt oder die Baugruppe aufgearbeitet wird. Die Entscheidung sollte vor dem Last-Time-Buy-Termin fallen.
Wie lässt sich der Bestand an Ersatzteilen bewerten?
Maßgeblich sind Servicegrad, Kapitalbindung nach Klassen und die Zahl der Stillstände mit fehlendem Ersatzteil. Ergänzend sollten Teile ohne Bewegung regelmäßig geprüft werden, um Überbestände von bewusster Absicherung zu trennen.